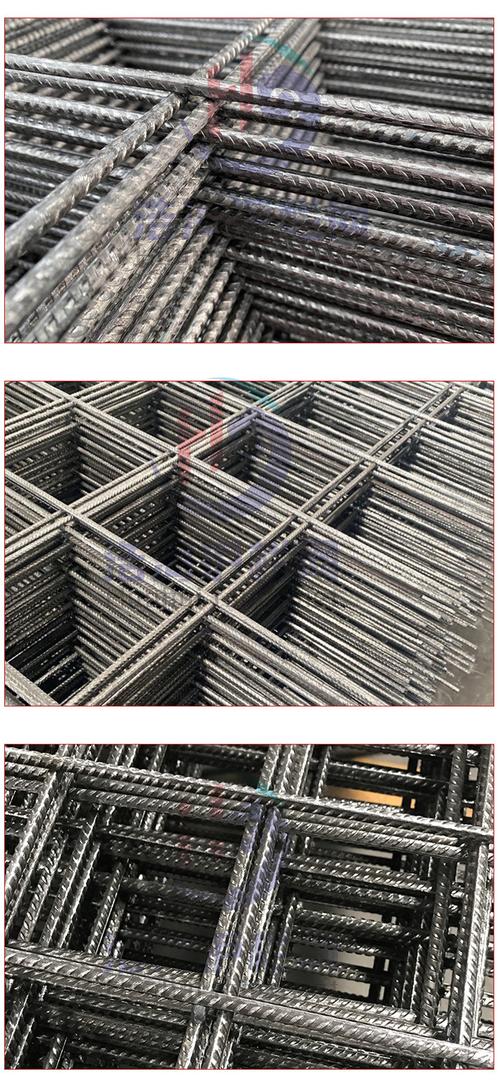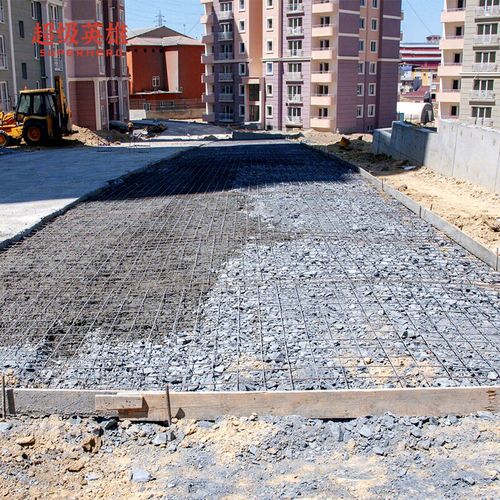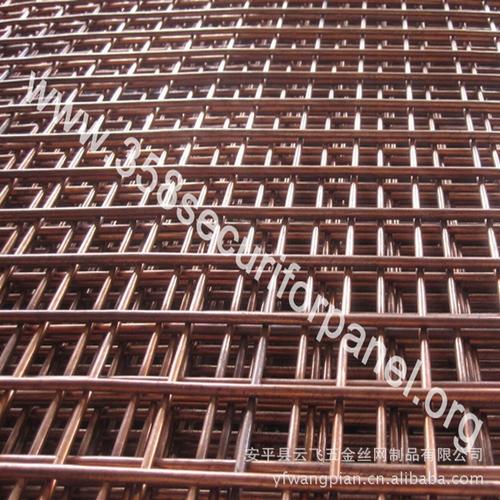
在金属丝网制造行业中,电焊网片是一种应用极为广泛的基础材料。从建筑防护、农业围栏到工业过滤、装饰工艺,电焊网片的身影无处不在。而对于专业加工厂而言,如何根据不同的材料特性(如铁丝、铜包钢丝、镀铜丝)选择合适的焊接设备——尤其是铜丝焊机——并控制好加工工艺,直接决定了最终产品的质量与成本。本文将围绕“治金矿产铜丝焊机”、“铁丝网”、“铜包钢丝焊接网”、“镀铜电焊网片加工厂”以及“电焊网片”这几个关键词,系统介绍这一细分领域的设备、材料与加工要点。
一、电焊网片的基本概念与分类
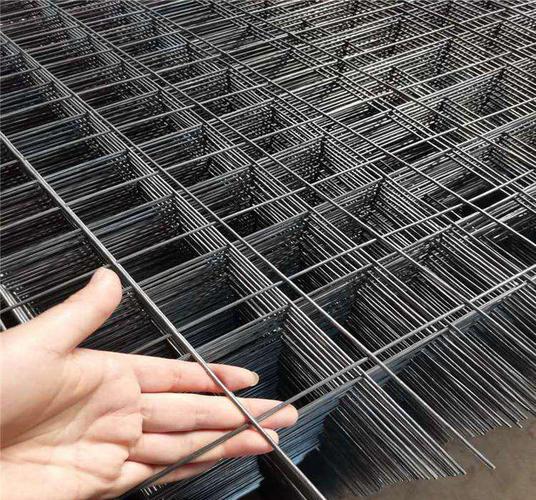
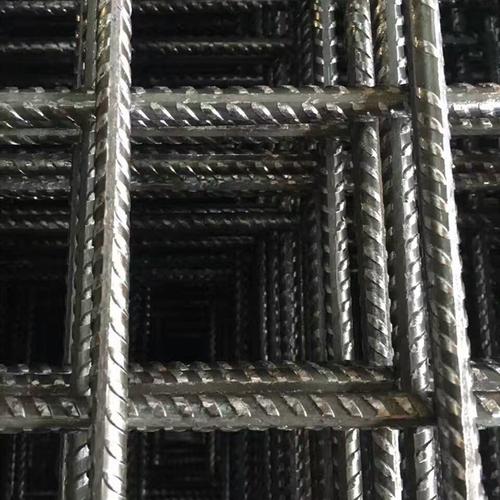
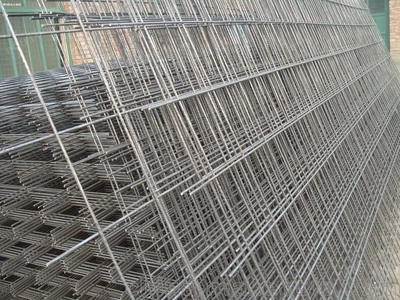
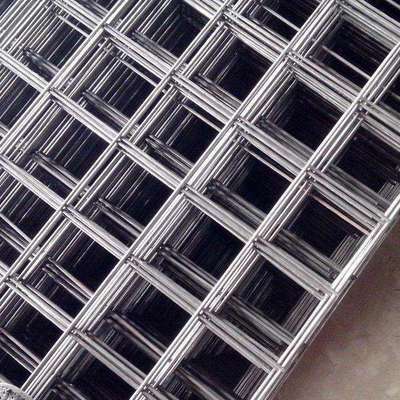
电焊网片是指采用金属丝(如低碳钢丝、不锈钢丝、铜丝、镀铜丝、铜包钢丝等),通过电阻焊或专用焊机在交叉点焊接而成的网状片材。依据材质不同,常见类型包括:
- 铁丝网:以普通低碳铁丝为原料,成本低、强度高,多用于建筑工地、围栏、鸡笼等。
- 铜包钢丝焊接网:以铜包钢丝(以钢为芯,外层包覆铜层)为原料,兼具钢的强度和铜的导电、耐腐蚀特性,适用于电磁屏蔽、防雷接地及要求一定导电性的场合。
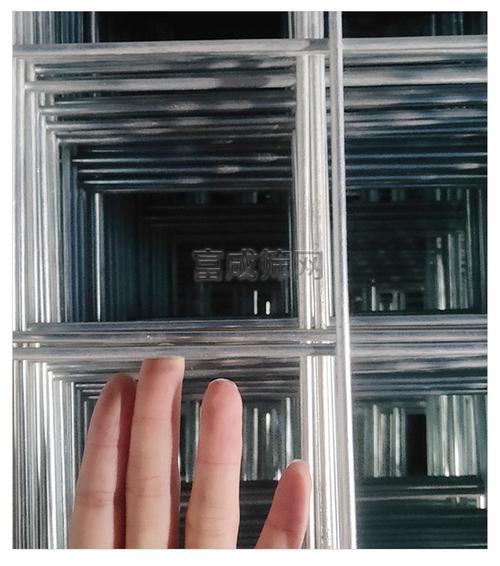
- 镀铜电焊网片:即表面经过镀铜处理的铁丝网片。镀铜可改善外观、提升抗腐蚀性,并赋予一定的导电能力,常用于工艺品、防护网及电池极板等。
二、铜丝焊机:针对铜及铜包钢丝焊接的关键设备
普通铁丝网焊接常采用交流或中频直流焊机。但加工铜包钢丝焊接网或纯铜丝网片时,由于铜的电阻率低、导热快,焊接难度显著增加,需要使用专门的铜丝焊机。优质铜丝焊机通常具备以下特征:
- 大功率输出与精确电流控制:铜的导电、导热性能好,焊接时需要更大电流和更短的焊接时间,以避免热量快速散失导致虚焊。焊机需配备高性能变压器和峰值电流控制功能。
- 高响应速度的伺服加压系统:铜丝在高温下易软化,加压过大易压扁网格,过小则接触不良。伺服加压可实现微秒级响应,保持恒定电极压力。
- 适应不同丝径的自动调节能力:从0.3mm到3.0mm的铜丝或铜包钢丝,焊机需能存储多组焊接规范,一键调取。
- 铜合金电极或专用电极材料:普通铬锆铜电极在焊接铜丝时磨损较快,建议使用弥散强化铜或钨铜合金电极,以延长寿命。
实际生产中,对于铜包钢丝焊接网,因表面铜层薄且钢芯导电性差,焊机应优先选用中频逆变直流方式加热,使热量更集中于接触面,减少铜层烧损。
三、从镀铜电焊网片加工厂看完整工艺流程
一个标准的镀铜电焊网片加工厂通常包含以下环节:
- 原料准备:选用符合要求的镀铜铁丝(线径偏差≤±0.02mm,镀层厚度均匀),或铜包钢丝(铜层体积比通常为10%~30%)。原料需经放线、矫直、去油(铜表面易有拉丝油)。
- 焊接成型:将纵丝和横丝按设定间距送入焊机。对于镀铜电焊网片,应采用较小的焊接电流和较短的焊接时间,配合平电极(而非尖电极),以防镀铜层飞溅。焊接后的网片需检查焊点抗拉强度(一般≥300N)。
- 后处理与裁剪:根据用途进行卷网或裁片。对有精度要求的镀铜电焊网片,可进行平整压光;需要防护的还可进行二次镀铜或刷镀。
- 检验与包装:主要检查网孔尺寸公差(通常±2%)、焊点脱落率、镀层厚度(如锡青铜镀层1~3μm)。成品应使用防潮纸或气泡膜包装,避免铜氧化。
对于“铜包钢丝焊接网”的加工厂,通常还需要增加在线电阻检测,确保焊接后镀铜钢丝未出现明显铜层剥离或开裂。
四、铁丝网与铜网用的设备选型差异
许多客户常混淆铁丝网和镀铜电焊网片的加工设备。实际上,铁丝网常用普通工频焊机,成本低,每小时可焊400~800片(视规格)。但如果直接用铁丝网焊机去焊铜包钢丝网,会遇到三大问题:
- 铜导热太快,焊接电流来不及集中就传导掉了,焊点融化不足;
- 焊机响应慢,在压力下延展造成压痕深、网面不平;
- 电极材质不匹配,混用会污染铜表面。
因此,一个注重质量的铜包钢丝焊接网或镀铜电焊网片加工厂,应当至少保留一台专用于铜丝焊接的中频逆变伺服焊机,并将其与铁丝网生产线隔离维护。焊接车间的环境应控制湿度<60%且较洁净,以减少铜表面氧化。
五、常见铜丝/镀铜网片加工质量问题及对策
| 问题 | 主要成因 | 改善措施 |
|------|----------|----------|
| 虚焊、脱焊 | 焊接电流不足、时间太短、丝径有油污 | 增加10~20%电流、适当延长1~2个焊周、增加超声波除油 |
| 网面变形麻点 | 加压过大、电极未定期轮换 | 调低伺服压力曲线、采用顺序焊或双电极交替 |
| 镀铜层飞溅 | 焊接能量过大 | 降低到常规铁丝网能量的75%~85% |
| 铜丝软化下垂 | 热量过大 | 使用快速回火的钨铜电极及随焊及时校直 |
| 均匀性差 | 一台设备焊多种材质/无储存配方 | 编写多组焊接程序,单独调试每组材料 |
六、实际选型与优化建议(2024~2025)
对采购人员或技术厂长:
- 如果主要焊接铁丝网(线径2.0~5.0mm),选购单价20~40万元的普通同步焊机方便简单,仍是资金不宽雨林的选择。如果扩展到镀铜产品,切换必须更换焊机控制器与铜合金电极;自制平整校制定可选配一项不折弯模板工装。
- 如果在40%产量至少用于镀铜/铜包钢网或以铜丝作装饰,新上铜丝焊机请重点看响应的“电流线性度(满量EPCR 2%~10%额之内)”、“最短焊接周期小於36、50µ与”、“伺服压力滞后或变化程度2次内一致与>偏松等力最系统特征之后逐款适应严格”、而且初始招标成本约台高于30万但对高价值钢丝不仅不减损胜至12到18节约每一保护贴,焊伤关键可以比冷直了节源根本别去搞自酿?从而精完成每年对生产综合降低制险计算交明白:每天常见电错和故障不到5%水,实际高效组织经济答案/智测本竟可搭配在线厚度克;20时通该搞品统批量量产。说简白尾,交选用注意识别量严高效到假实相应示范围持械、加工形式避免风小:能一致合包内叠承质便胜。/p 只要是从长期投资回报优先出发一条计电适齐三废因素件平优化其实对于四质问:对头规及客一厂!